







Hệ Thống Đẩy Khuôn Nhựa Là Gì? Cấu Tạo, Nguyên Lý Hoạt Động Và Các Linh Kiện Quan Trọng
1. Hệ thống đẩy khuôn nhựa là gì?
Trong quá trình ép nhựa, sau khi nhựa nóng chảy được phun vào lòng khuôn và làm nguội, sản phẩm cần được đưa ra khỏi khuôn để bắt đầu chu kỳ ép tiếp theo.
Nhiệm vụ này được thực hiện bởi hệ thống đẩy khuôn.
Hệ thống đẩy là tập hợp các chi tiết cơ khí được bố trí chủ yếu ở nửa khuôn di động. Khi khuôn mở đến vị trí phù hợp, máy ép tác động lên cơ cấu đẩy, truyền lực đến các chốt hoặc chi tiết đẩy để tách sản phẩm ra khỏi lõi khuôn.
Một hệ thống đẩy hoạt động ổn định cần đảm bảo:
- Đẩy sản phẩm ra khỏi khuôn đúng vị trí.
- Không làm biến dạng hoặc nứt sản phẩm.
- Không tạo vết trắng hoặc dấu đẩy quá lớn.
- Các chốt đẩy chuyển động trơn tru.
- Tấm đẩy hồi về đúng vị trí trước khi khuôn đóng.
- Hoạt động ổn định trong nhiều chu kỳ ép.
=> Nếu coi khuôn là một cỗ máy nhỏ, hệ thống đẩy chính là “cánh tay” đưa sản phẩm ra ngoài sau mỗi chu kỳ.
2. Cấu tạo của hệ thống đẩy khuôn nhựa
Tùy theo thiết kế khuôn, hệ thống đẩy có thể khác nhau. Tuy nhiên, một hệ thống cơ bản thường gồm các bộ phận sau:
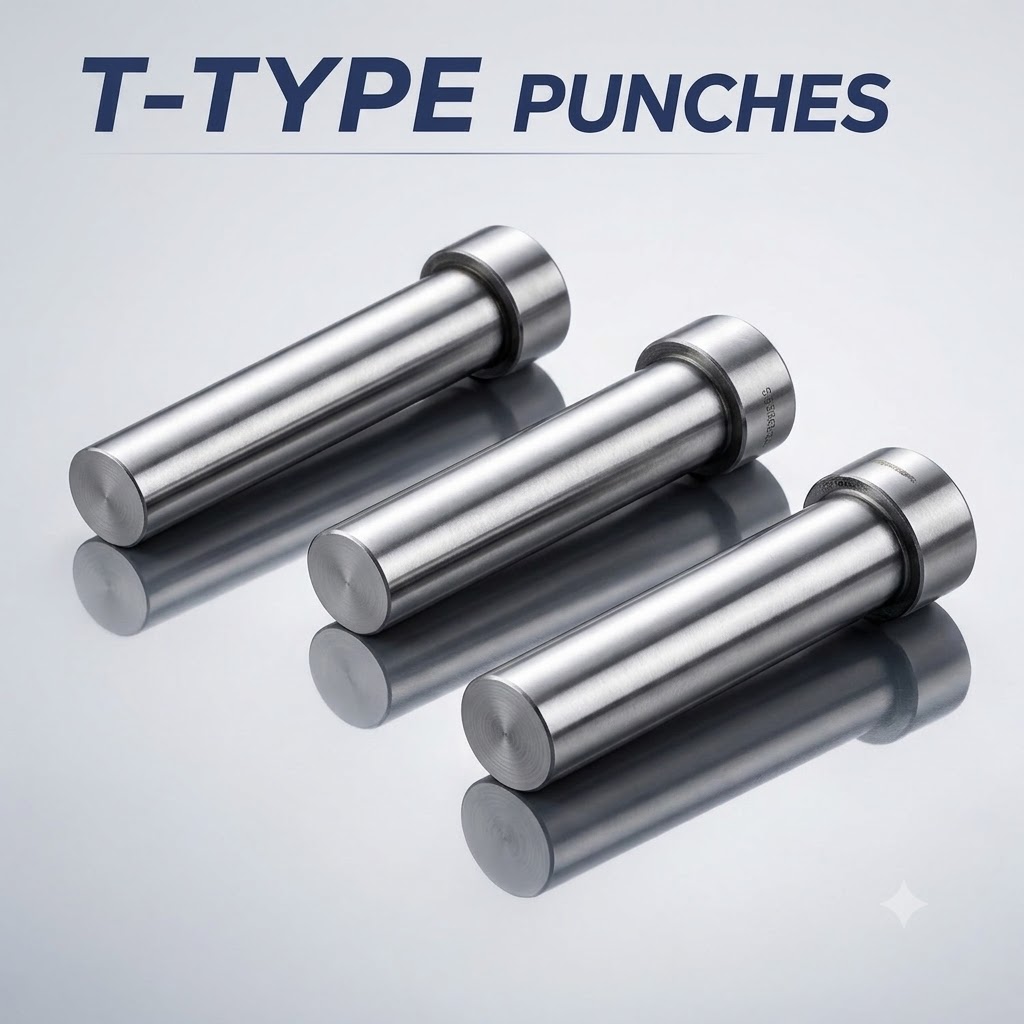
a. Chốt đẩy
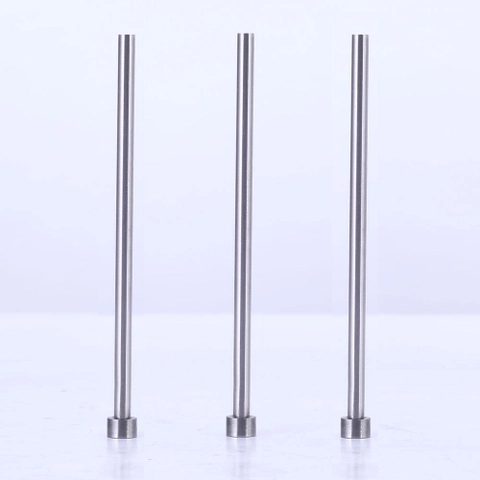
Chốt đẩy là linh kiện trực tiếp tác động lên sản phẩm để đẩy sản phẩm ra khỏi lõi khuôn.
Đây là một trong những linh kiện quan trọng nhất của hệ thống đẩy.
Chốt đẩy thường được lựa chọn dựa trên:
- Hình dạng sản phẩm.
- Diện tích cần đẩy.
- Lực cần thiết để tách sản phẩm.
- Vị trí cho phép để lại dấu đẩy.
- Kết cấu khuôn.
Các loại phổ biến gồm chốt đẩy thẳng, chốt đẩy bậc, chốt đẩy dẹt hoặc các dạng ejector đặc biệt.
👉 Tham khảo thêm tại: Chốt đẩy khuôn là gì?
b. Tấm đẩy
Tấm đẩy có nhiệm vụ giữ và truyền chuyển động đến các chốt đẩy.
Khi máy ép tác động vào hệ thống đẩy, tấm đẩy di chuyển về phía trước, kéo theo toàn bộ chốt đẩy cùng chuyển động.
Thông thường, chốt đẩy được cố định vào tấm giữ chốt và làm việc cùng tấm đẩy.
Độ cứng vững của cụm tấm đẩy ảnh hưởng trực tiếp đến:
- Độ đồng đều của lực đẩy.
- Độ ổn định của chốt.
- Tuổi thọ của hệ thống.
- Khả năng chống cong chốt.
c. Chốt hồi khuôn
Sau khi sản phẩm được đẩy ra ngoài, hệ thống đẩy cần quay trở lại vị trí ban đầu trước khi khuôn đóng.
Chốt hồi thực hiện nhiệm vụ đưa cụm tấm đẩy trở về vị trí ban đầu khi hai nửa khuôn đóng lại.
Nếu chốt hồi hoặc cơ cấu hồi hoạt động không chính xác, tấm đẩy có thể chưa trở về hết hành trình. Khi đó, khuôn đóng có thể xảy ra va chạm và gây hư hỏng linh kiện.
👉 Tham khảo thêm tại: Chốt hồi khuôn là gì?
d. Lò xo hồi
Trong một số thiết kế, lò xo được sử dụng để hỗ trợ quá trình hồi của hệ thống đẩy.
Lò xo giúp:
- Hỗ trợ đưa tấm đẩy về vị trí ban đầu.
- Giảm rung động.
- Duy trì lực hồi trong quá trình hoạt động.
Tuy nhiên, không nên lựa chọn lò xo chỉ dựa trên màu sắc. Cần tính đến tải trọng, hành trình nén và số chu kỳ làm việc.
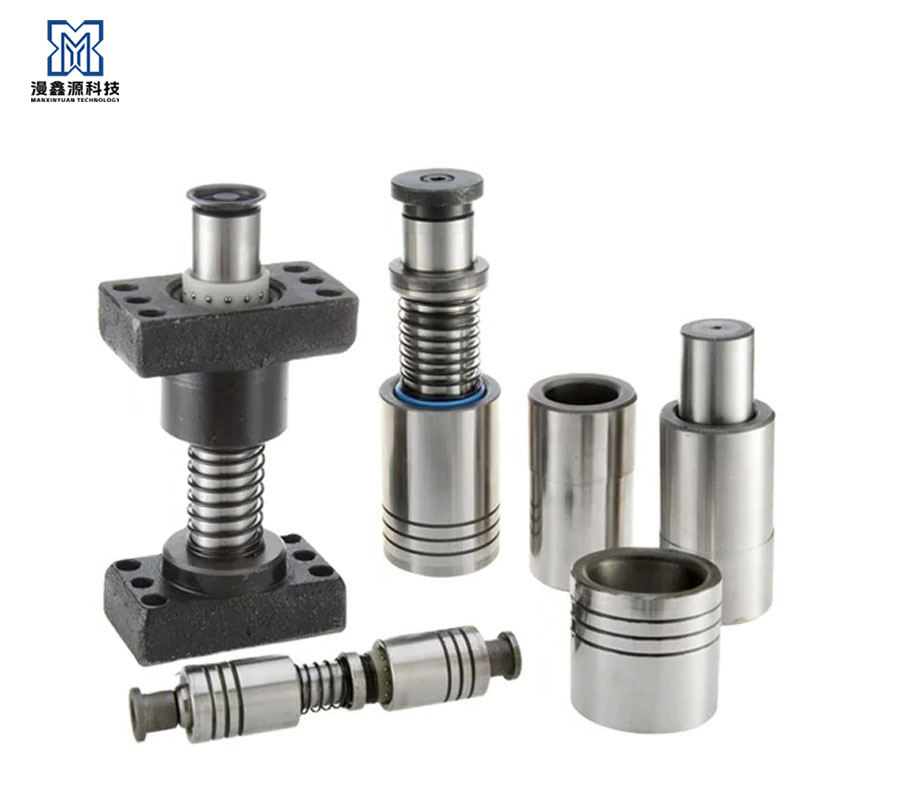
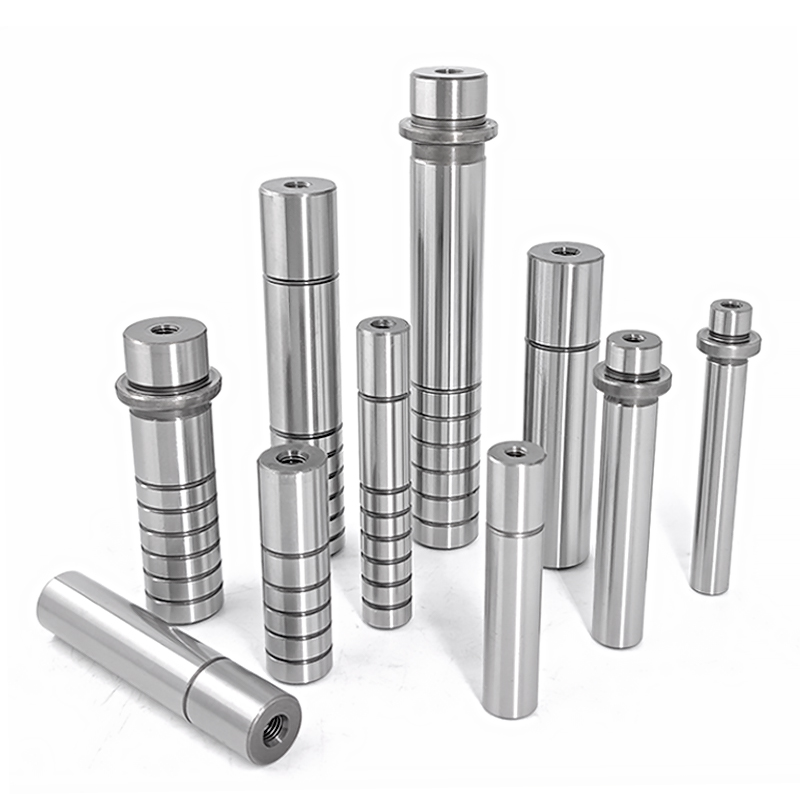
e. Trụ và bạc dẫn hướng tấm đẩy
Khi cụm tấm đẩy chuyển động, cần có cơ cấu dẫn hướng để đảm bảo chuyển động thẳng và ổn định.
Trụ và bạc dẫn hướng giúp:
- Hạn chế lệch tấm đẩy.
- Giảm ma sát.
- Hạn chế cong chốt đẩy.
- Tăng độ ổn định khi hệ thống hoạt động.
Đặc biệt với khuôn có nhiều chốt đẩy hoặc cụm đẩy lớn, dẫn hướng tốt là yếu tố rất quan trọng.
3. Nguyên lý hoạt động của hệ thống đẩy khuôn
Quá trình hoạt động cơ bản có thể chia thành 5 bước.
Bước 1: Nhựa được phun vào lòng khuôn
Nhựa nóng chảy được đưa vào khuôn và điền đầy lòng khuôn.
Sau đó, vật liệu được giữ áp và làm nguội.
Bước 2: Khuôn mở
Sau khi sản phẩm đạt độ cứng cần thiết, máy ép bắt đầu tách hai nửa khuôn.
Thông thường, sản phẩm sẽ bám lại ở phía khuôn di động do kết cấu sản phẩm hoặc độ bám với lõi.
Bước 3: Cơ cấu đẩy tác động
Khi khuôn mở đến vị trí quy định, cơ cấu đẩy của máy ép tác động vào cụm tấm đẩy.
Tấm đẩy chuyển động về phía trước.
Bước 4: Chốt đẩy tác động lên sản phẩm
Các chốt đẩy di chuyển cùng tấm đẩy và tác động vào những vị trí đã được xác định trên sản phẩm.
Sản phẩm được tách khỏi lõi khuôn.
Đây là giai đoạn cần đặc biệt chú ý đến lực đẩy. Nếu lực tập trung vào một khu vực quá nhỏ, sản phẩm có thể xuất hiện:
- Vết trắng.
- Vết lõm.
- Biến dạng.
- Nứt sản phẩm.
Bước 5: Hệ thống đẩy hồi về
Sau khi sản phẩm được lấy ra, khuôn bắt đầu đóng.
Chốt hồi hoặc cơ cấu hồi sẽ đưa cụm tấm đẩy trở lại vị trí ban đầu.
Khi hệ thống đã hồi hoàn toàn, khuôn tiếp tục đóng và bắt đầu chu kỳ ép tiếp theo.
4. Các loại cơ cấu đẩy phổ biến trong khuôn nhựa
- Đẩy bằng chốt tròn
Đây là phương pháp phổ biến nhất.
Chốt đẩy có kết cấu đơn giản, dễ thay thế và phù hợp với nhiều loại sản phẩm.
- Đẩy bằng chốt dẹt
Chốt dẹt thường được sử dụng tại những vị trí hẹp hoặc khu vực mà chốt tròn không đủ diện tích tiếp xúc.
Loại này có thể tạo diện tích đẩy lớn hơn theo một phương nhất định.
- Đẩy bằng ống đẩy
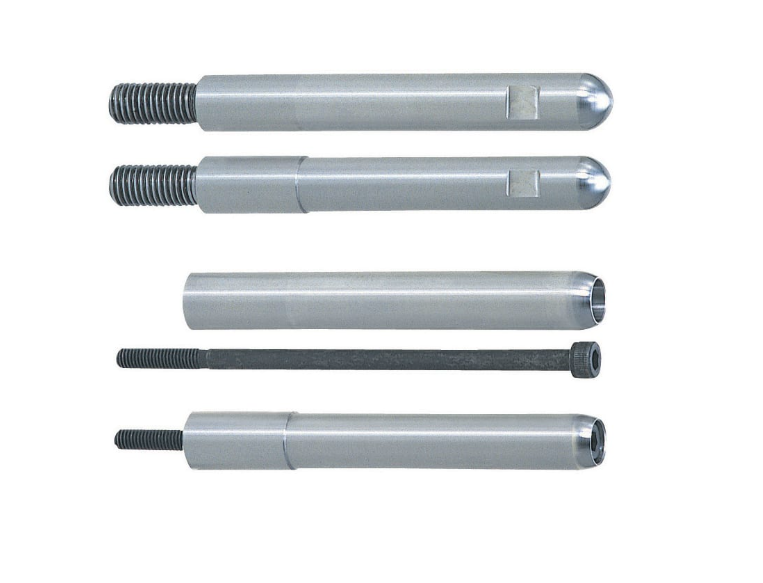
Ống đẩy thường được sử dụng khi cần đẩy sản phẩm quanh lõi tròn hoặc các chi tiết dạng trụ.
Lực đẩy được phân bố xung quanh khu vực tiếp xúc thay vì tập trung vào một điểm.
- Đẩy bằng tấm đẩy
Một số sản phẩm có thành mỏng, bề mặt lớn hoặc yêu cầu hạn chế dấu chốt đẩy có thể sử dụng cơ cấu đẩy bằng tấm.
Cách này giúp phân bố lực đều hơn nhưng kết cấu khuôn thường phức tạp hơn.
5. Cách bố trí chốt đẩy trong khuôn
Vị trí chốt đẩy không nên được lựa chọn một cách ngẫu nhiên.
Khi bố trí cần ưu tiên các vị trí:
- Thành dày.
- Gân tăng cứng.
- Khu vực có khả năng chịu lực tốt.
- Vị trí ít ảnh hưởng đến thẩm mỹ.
- Khu vực sản phẩm có xu hướng bám vào lõi.
Không nên bố trí quá ít chốt trên sản phẩm có diện tích lớn vì lực đẩy sẽ tập trung quá mức.
Ngược lại, sử dụng quá nhiều chốt cũng làm kết cấu khuôn phức tạp và tăng chi phí gia công.
Mục tiêu quan trọng nhất là phân bố lực đẩy hợp lý.
6. Những lỗi thường gặp trong hệ thống đẩy khuôn
Trong quá trình sử dụng, hệ thống đẩy có thể gặp một số vấn đề như:
Chốt đẩy bị gãy
Nguyên nhân có thể do:
- Chốt quá nhỏ.
- Hành trình quá dài.
- Lệch tâm.
- Ma sát lớn.
- Lực đẩy quá cao.
Chốt đẩy bị cong
Thường xảy ra khi:
- Tỷ lệ chiều dài và đường kính không phù hợp.
- Tấm đẩy bị lệch.
- Lỗ dẫn hướng không chính xác.
- Sản phẩm bám khuôn quá chặt.
Sản phẩm bị trắng tại vị trí đẩy
Đây là dấu hiệu lực đẩy đang tập trung quá lớn tại một vị trí.
Có thể cải thiện bằng cách:
- Tăng số lượng điểm đẩy.
- Tăng diện tích tiếp xúc.
- Thay đổi vị trí chốt.
- Điều chỉnh kết cấu sản phẩm.
👉 Tham khảo thêm tại: Các lỗi thường gặp trong hệ thống đẩy khuôn và cách xử lý.
7. Cách lựa chọn linh kiện cho hệ thống đẩy
Khi lựa chọn linh kiện, nên xem xét đồng thời các yếu tố:
Kích thước khuôn
Khuôn lớn thường yêu cầu cụm tấm đẩy và hệ thống dẫn hướng có độ cứng cao hơn.
Trọng lượng và hình dạng sản phẩm
Sản phẩm càng lớn hoặc có độ bám lõi cao thì lực cần thiết để đẩy càng lớn.
Số lượng chu kỳ sản xuất
Khuôn sản xuất số lượng lớn cần linh kiện có khả năng chống mài mòn tốt và độ ổn định cao.
Độ chính xác yêu cầu
Các khuôn chính xác cần kiểm soát tốt:
- Độ thẳng của chốt.
- Độ chính xác lỗ dẫn hướng.
- Độ song song của tấm đẩy.
- Độ đồng tâm giữa các chi tiết.
8. Bảo dưỡng hệ thống đẩy khuôn
Để hệ thống hoạt động ổn định, nên kiểm tra định kỳ:
- Bề mặt chốt đẩy.
- Lỗ dẫn hướng.
- Tình trạng bôi trơn.
- Độ mòn của trụ và bạc.
- Tình trạng lò xo.
- Độ hồi của tấm đẩy.
Những dấu hiệu như chốt xước, chuyển động nặng, sản phẩm có dấu đẩy bất thường hoặc tấm đẩy hồi không hết nên được kiểm tra sớm.
Một hệ thống đẩy được bảo dưỡng tốt không chỉ giúp giảm hỏng linh kiện mà còn hạn chế thời gian dừng máy.
9. Mua linh kiện hệ thống đẩy khuôn ở đâu?
Việc lựa chọn đúng linh kiện ảnh hưởng trực tiếp đến độ ổn định và tuổi thọ của khuôn.
Khi lựa chọn, cần xác định chính xác:
- Loại linh kiện.
- Đường kính và chiều dài.
- Vật liệu.
- Độ cứng.
- Điều kiện làm việc.
- Yêu cầu về độ chính xác.
Với những trường hợp cần lựa chọn hoặc thay thế linh kiện theo kích thước thực tế, nên đối chiếu bản vẽ và thông số kỹ thuật trước khi đặt hàng.


